Nulūžusi kaitinimo žvakė yra vienas nemaloniausių dyzelinio variklio darbų: žvakės korpusas išsisuka, o kaitinimo elementas lieka galvutėje. Gręžti „iš akies" reiškia rizikuoti galvute, todėl dirbama tik per kreipiančiąją, o prieš tai — nustatoma, ar darbas apskritai įmanomas.
Pirmiausia — ar elementas gręžiamas
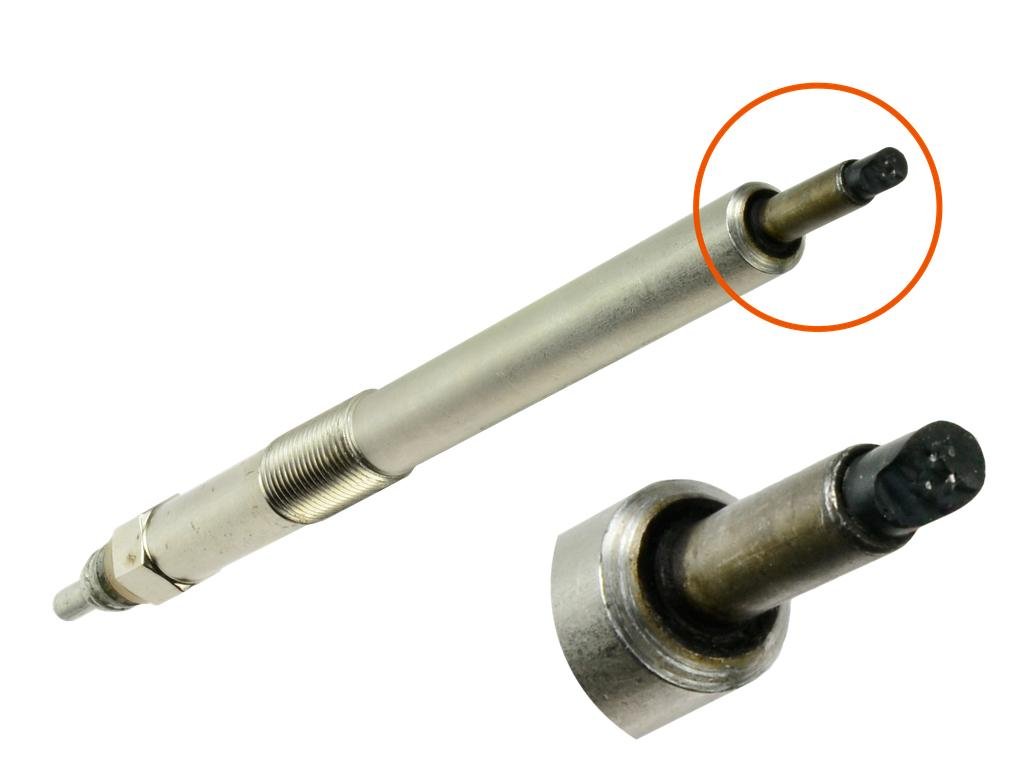
Tai svarbiausias sprendimas, nuo kurio priklauso visa tolesnė eiga. Ištraukite išsisukusią žvakės dalį ir pažiūrėkite, kokio tipo kaitinimo elementas:
- Elementas plieniniame apvalkale (viduje izoliuota kaitinimo ir reguliavimo spiralė) — tokį galima gręžti ir išsukti.
- Vientisas keraminis elementas be plieninio apvalkalo — gręžti negalima. Keramika nesileidžia sriegiuojama, o bandymas baigiasi elemento subyrėjimu galvutėje.
Antras patikrinimas — ar likutis pakankamai ilgas, kad jame tilptų ištraukimo sriegis. Palyginkite nulūžusią žvakę su nauja: galvutėje likusi dalis turi būti bent 1,5 karto ilgesnė už elemento skersmenį. Trumpesnis likutis sriegio neišlaikys.
Matavimai prieš gręžimą
Reikia dviejų dydžių. Pirmas — žvakės sriegis galvutėje: M8×1, M9×1, M10×1 arba M10×1,25. Jį nustatysite matuodami arba tiesiog bandydami įsukti kreipiančiąsias įvores.
Antras — kaitinimo elemento skersmuo. Jis matuojamas slankmačiu ant naujos žvakės, toje vietoje, kur senoji nulūžo. Pagal jį parenkama sistema:
- Ø2,9–3,3 mm → sistema M2,5 (viena žiedinė žyma)
- Ø3,4–4,3 mm → sistema M3 (dvi žymos)
- Ø4,4–5,4 mm → sistema M4 (trys žymos)
Grąžtas, sriegiklis ir ištraukimo verpstė turi būti iš tos pačios sistemos — jie suderinti tarpusavyje.
Eiga
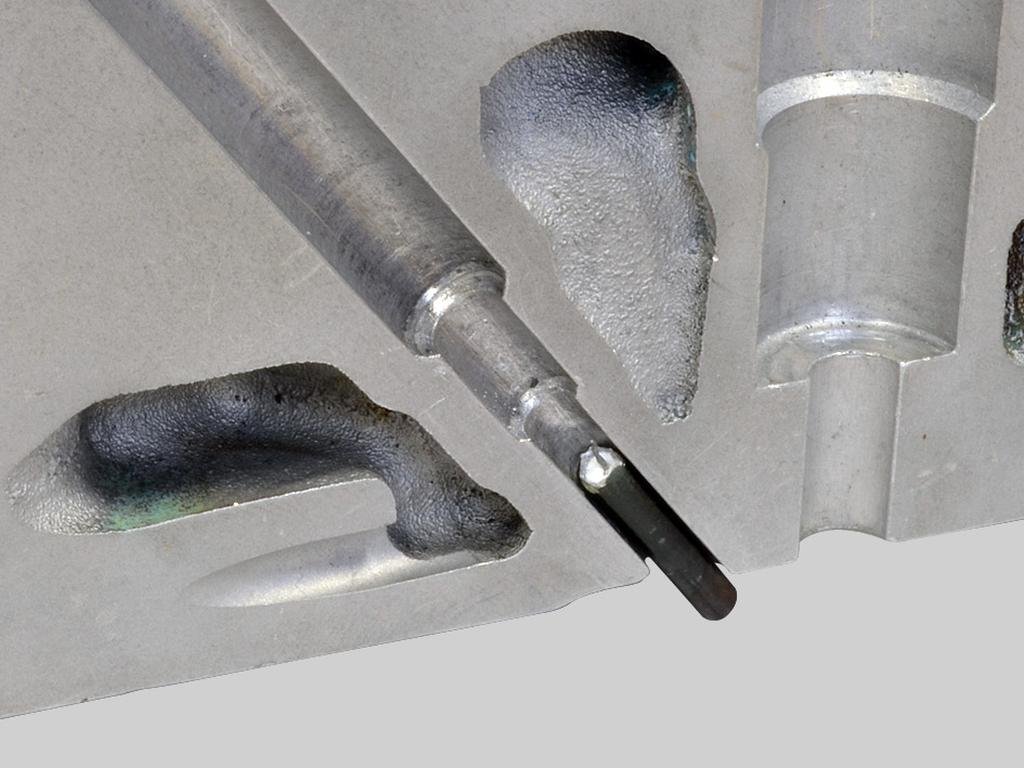
- Kreipiančiosios sumontavimas. Parinkta įvorė užmaunama ant centravimo ir kreipimo vamzdelio, įsukama į galvutę iki atramos, tada atsukama porą apsisukimų, vamzdelis nuleidžiamas iki galo ir fiksuojamas varžtu. Taip gręžimo ašis sutampa su žvakės kanalo ašimi.
- Lūžio paviršiaus išlyginimas. Nuožulniu freziuku dideliais sūkiais per kreipiančiąją išlyginamas nelygus likučio paviršius ir padaromas centrinis taškas. Be šito grąžtas nuvažiuos į šoną.
- Valymas. Drožlės iš kanalo pašalinamos siurbliu, magnetu arba suslėgtu oru — dar prieš gręžimą.
- Gręžimas. Užsukamas centravimo kūgis pagal sriegį, per vamzdelį leidžiamas sistemos grąžtas. Gylis pasirenkamas sudėjus tris dydžius: likučio ilgį galvutėje, mažiausią gręžimo gylį (1,5 × Ø) ir bent 2 mm atsargą. Naudokite pjovimo skystį.
- Ištraukimo sriegio pjovimas. Tos pačios sistemos sriegikliu išpjaunamas sriegis likučio viduje.
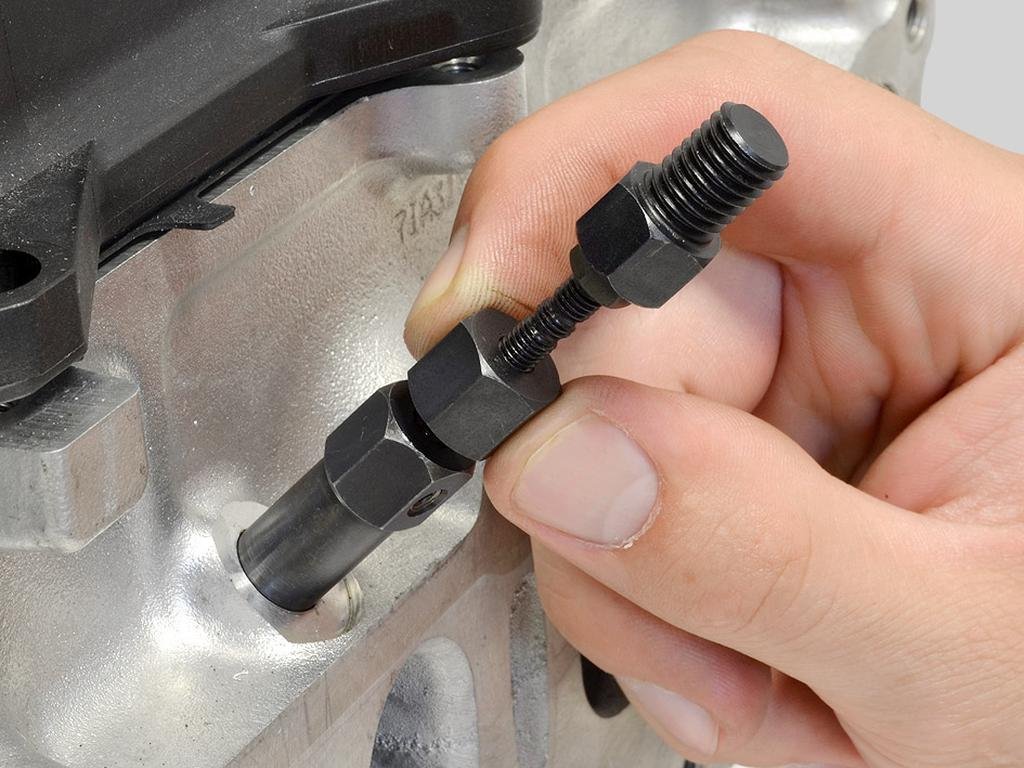
- Ištraukimas. Įsukama ištraukimo verpstė ir elementas ištraukiamas iš galvutės.
- Kanalo valymas. Prieš sukant naują žvakę kanalas išvalomas šepetėliais — nuo suodžių ir nuodegų priklauso, ar nauja žvakė atsisuks kitą kartą.
Ko nedaryti
- Negręžti be kreipiančiosios — nė vienas pataikymas „iš akies" neatstos centravimo vamzdelio.
- Nepraleisti paviršiaus išlyginimo: nelygus lūžis nukreipia grąžtą į galvutės sriegį.
- Nematuoti skersmens ant senos žvakės — matmuo imamas nuo naujos, ties lūžio vieta.
- Dirbti su apsauginiais akiniais; darbą patikėti tik patyrusiam meistrui.
Kuo dirbama
Žemiau — įrankiai, kuriais ši procedūra atliekama. Vaizdo įraše matyti visa eiga nuo centravimo iki ištraukimo.
- Universalus nulūžusių kaitinimo žvakių ištraukimo rinkinys (90417900, PICHLER) — M8×1, M9×1, M10×1 ir M10×1,25; sistemos M2,5 / M3 / M4.
- Universalus kaitinimo žvakių išgręžimo rinkinys M8×1 (60416305, PICHLER) — kai dirbama tik su viena sriegio grupe.
- Kaitinimo žvakių kanalų šepetėlių rinkinys, 14 dalių (90490300, PICHLER) — kanalo valymui prieš sukant naują žvakę.
Procedūra aprašyta pagal PICHLER Werkzeug instrukciją. Dėl konkretaus variklio visada pirmiausia žiūrėkite gamintojo servisinę dokumentaciją.